智火滚塑排产手册 › 调整计划
盘点、交付与报告
对应 智火滚塑排产 0.3.3 · 核对于 2026-10-19 D5
用 盘点、交付 和 每日记录 记录工厂实际盘点、交付和生产的情况。这些记录进入生产日志。计划中的件数,在有对应的盘点或报告之前,仍是预计数量。
盘点与交付
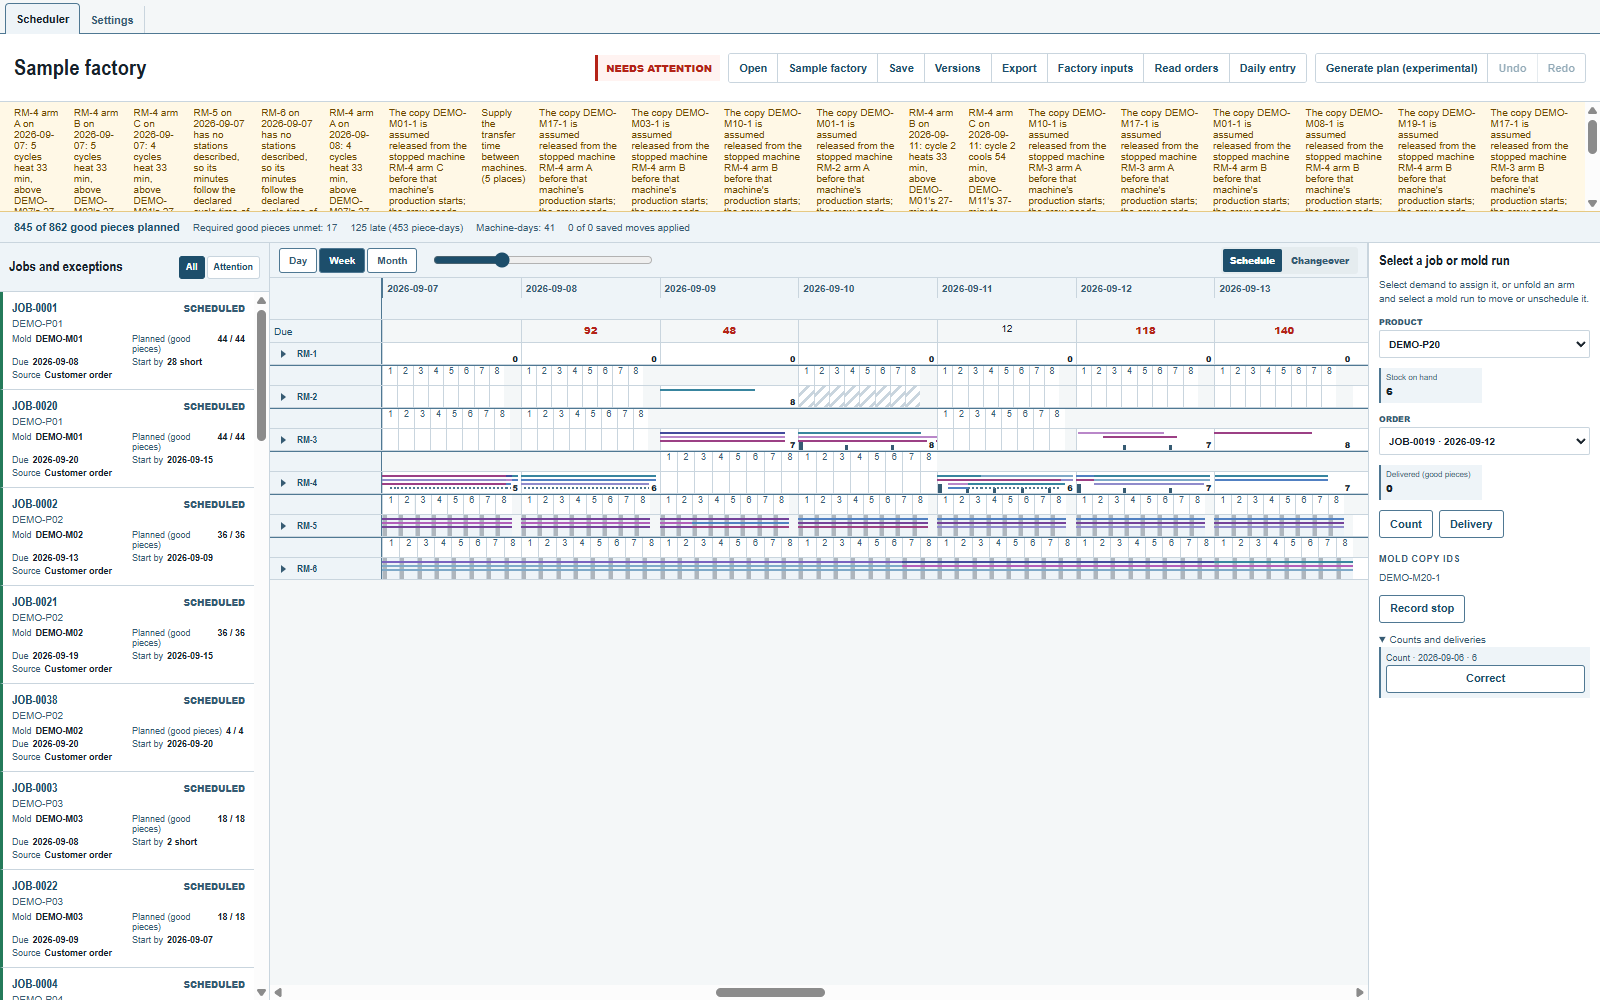
库存面板位于甘特图右侧的检查器中。先选 产品;交付属于某张订单时,再选 订单。
- 点
盘点,填写现有的合格件数和截至日期,再点应用。这是该日结束时的库存,已包含截至该日的生产和交付。 - 点
交付,填写已交付的合格件数和日期,再点应用。选择对应订单;不属于已记录订单的交付,选不指定订单。
盘点 默认采用生产已结束的最近一天:今天所有工作时段均已结束时取今天,否则取昨天。因此,班前 07:00 打开时默认取昨天。包括截至 {day} 的生产 说明所选的 截至日期,使用 更正 时也显示这句话。
现有库存等于最近一次盘点数,加上盘点日之后报告的合格件数,再减去之后的交付数。截至盘点日的报告或计划炉次不会重复增加库存。没有盘点记录时,面板显示 未盘点;这不表示盘点数为零。
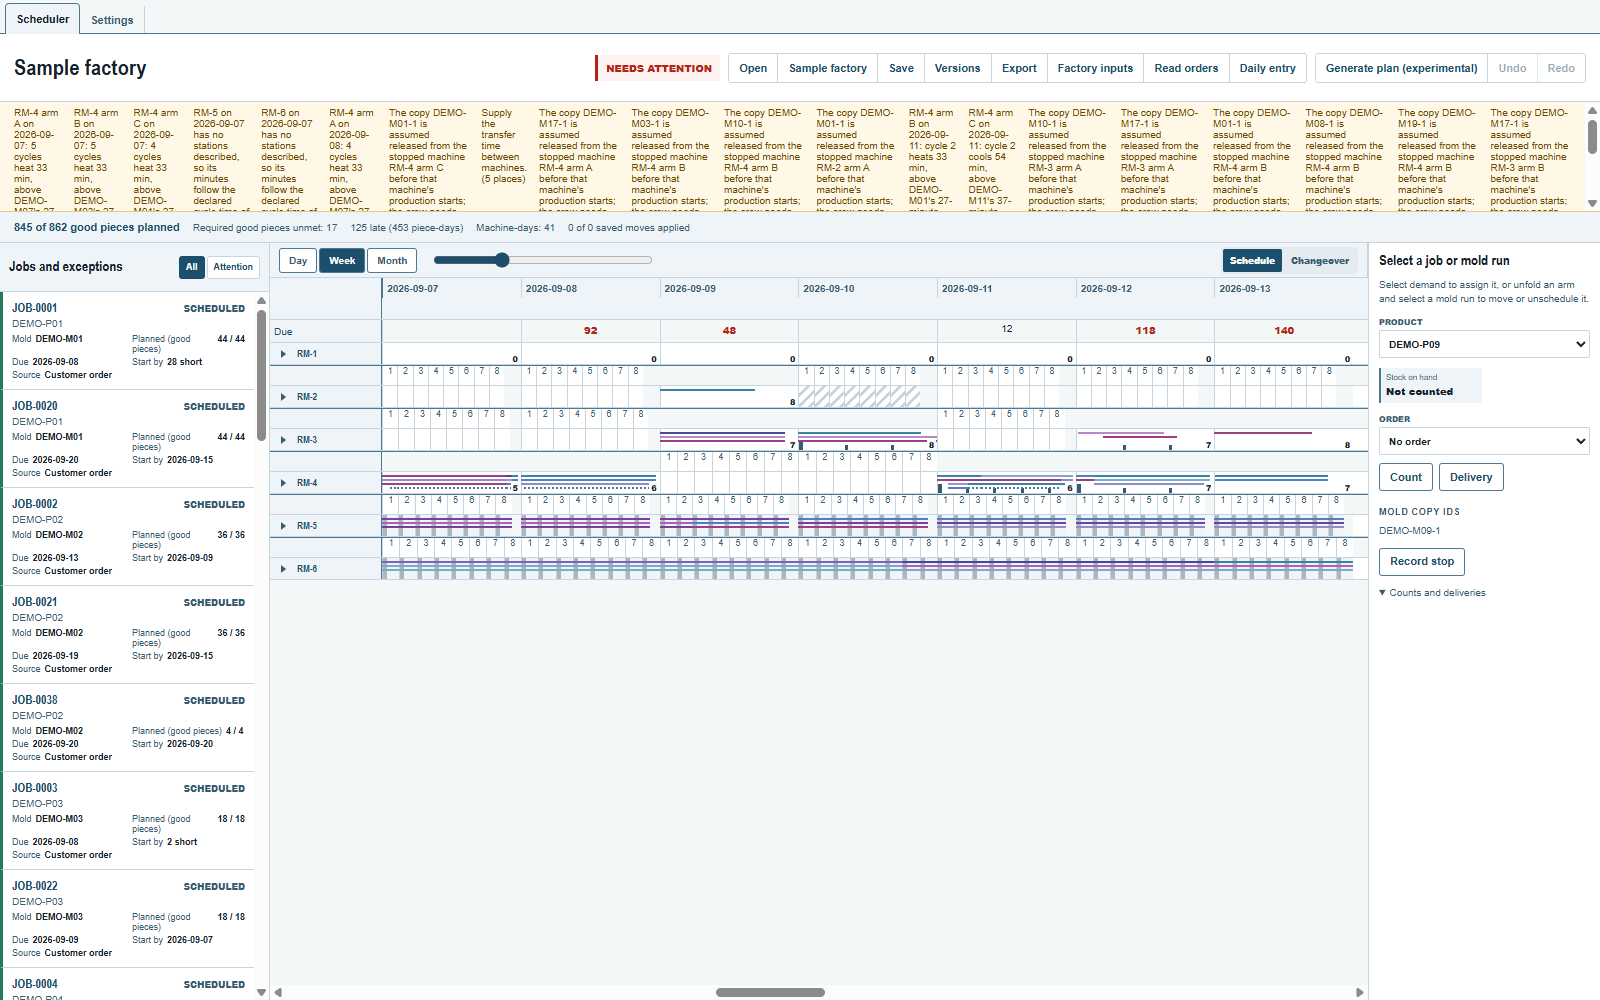
记录使库存低于零时,面板显示 记录缺失或有误。此时这些库存数不能满足任何订单或库存需求。核对各条记录;更正错误的记录,或重新盘点实际库存并录入。
打开 盘点与交付 可查看该产品的当前记录。点 更正 打开所选盘点或交付,完整填写更正后的记录,再点 应用。旧记录仍保留在生产日志中,数量以替代它的新记录为准。
关闭订单
在 工厂输入 中,有交付记录的订单提供 关闭,不再提供删除。点 关闭,再点 应用,该处显示 已关闭;已交付件数保留,不再欠任何件数。不会删除产品及其库存。见订单和例外。
每日记录
在 读取订单 旁点 每日记录,打开生产已结束的最近一天,并选中 所有设备。选中设备日后,可在 下发 和 撤回 旁点 每日记录;选中模具段后,可在检查器中打开。这些按钮打开所选日期和设备。需要时,在表单中改选 日期 或 设备。
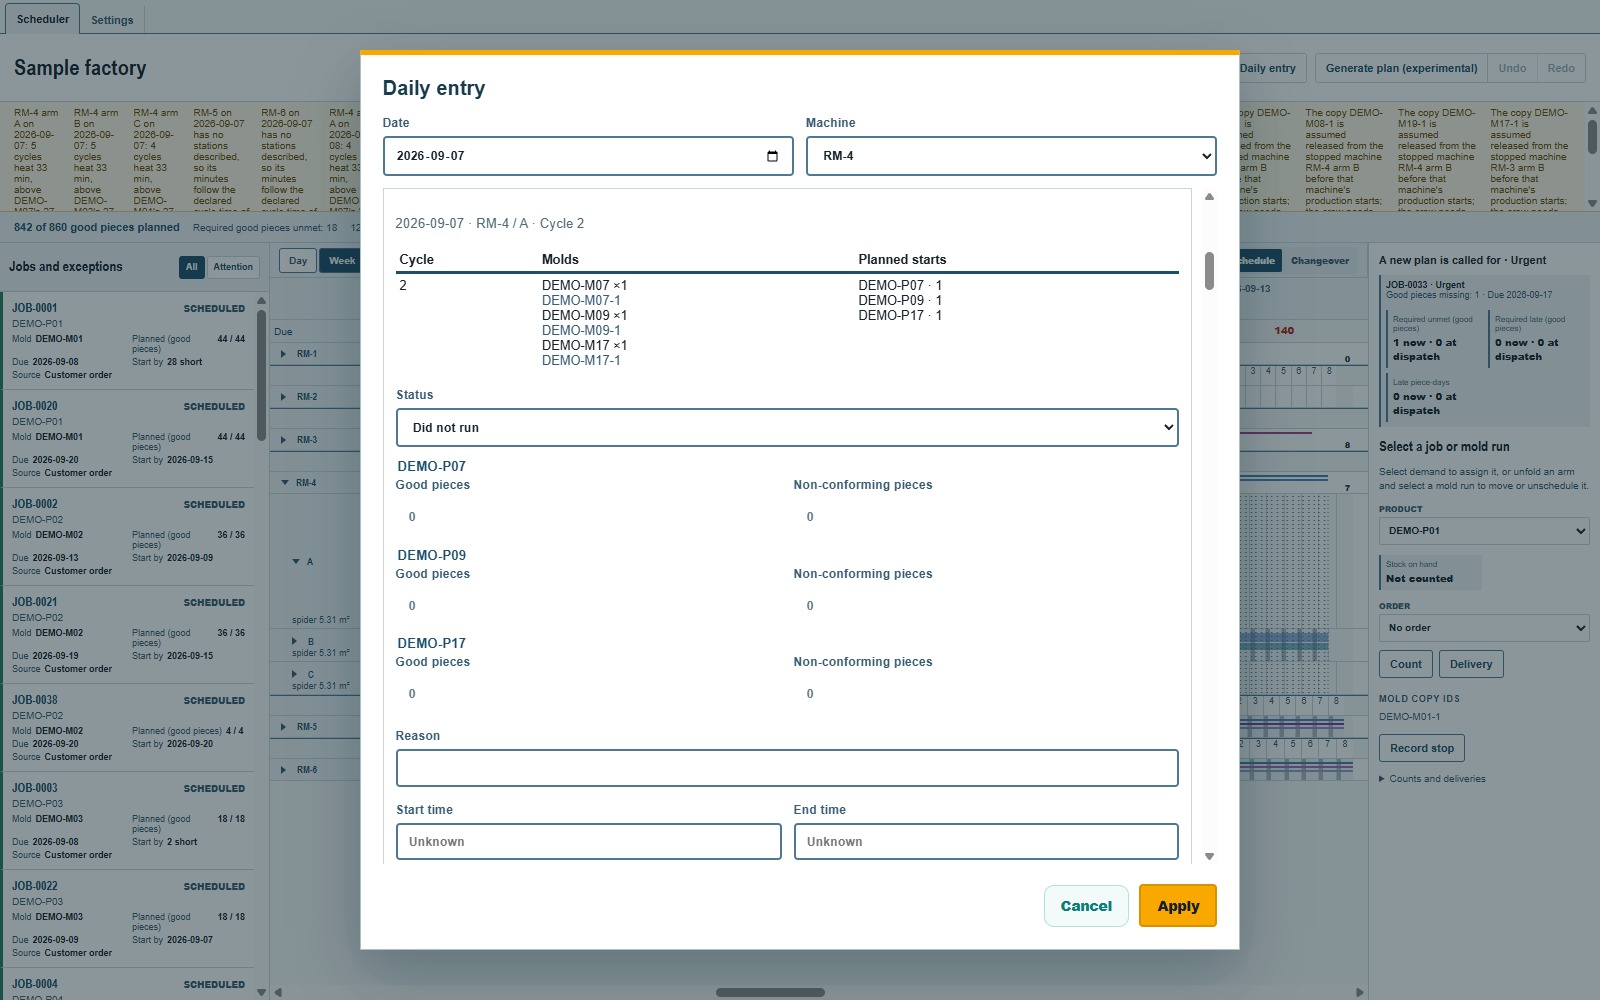
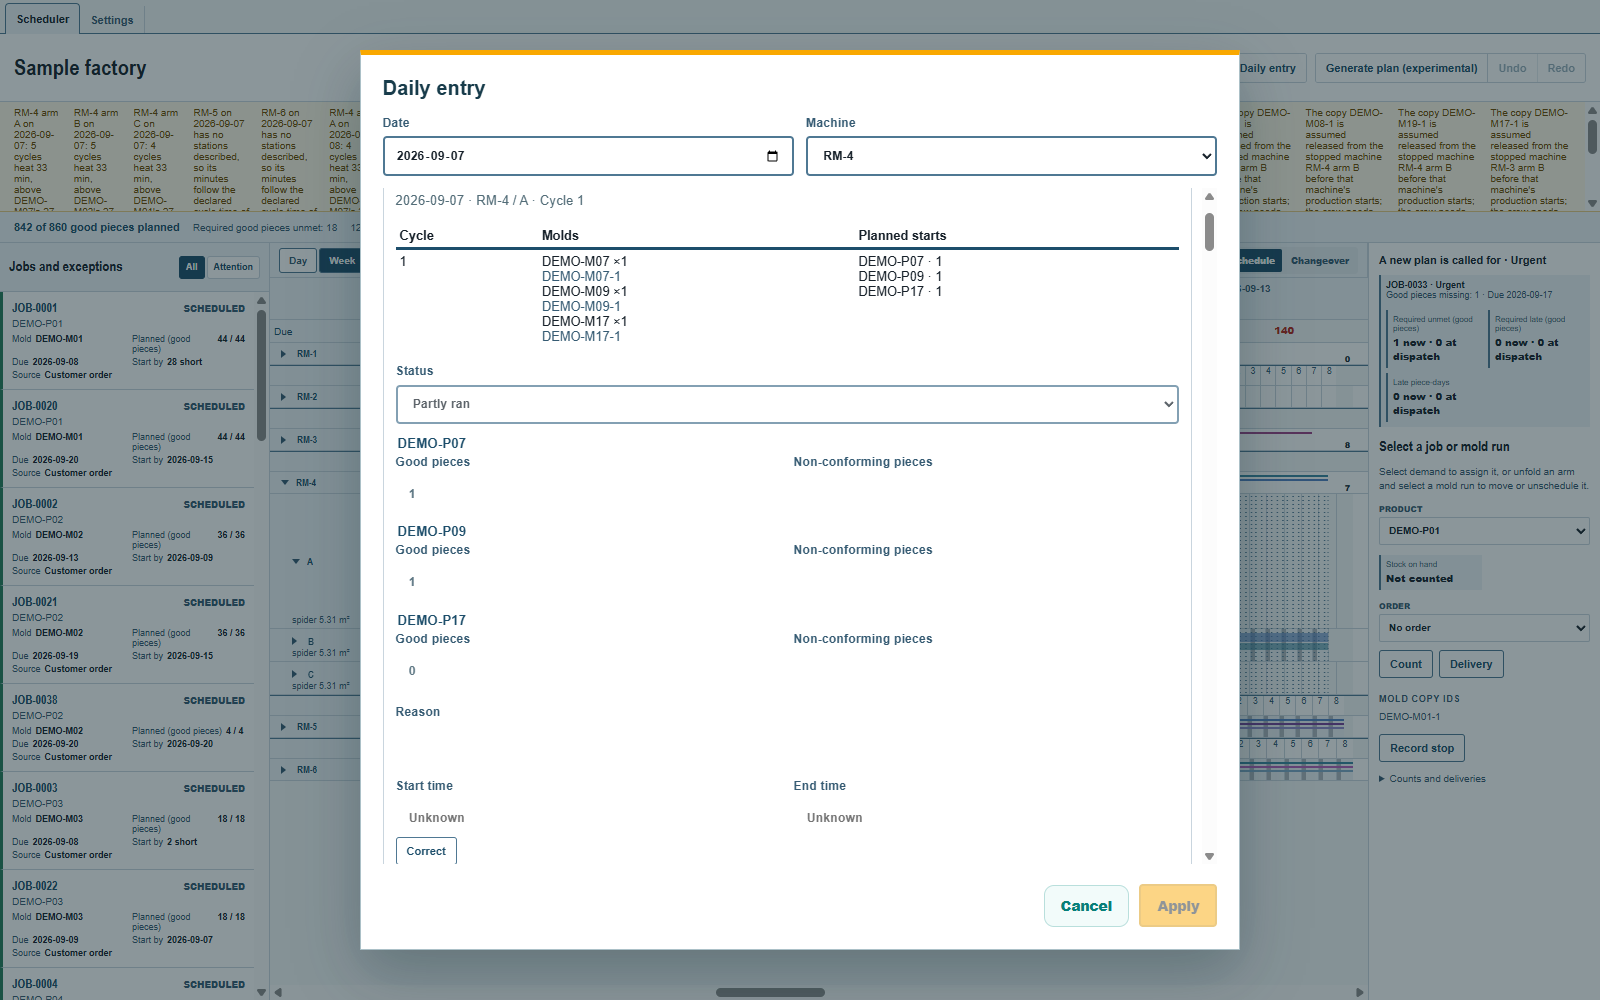
没有下发记录也可以报告生产。表单按设备、臂和炉次列出该日期的位置,也包括计划开始日期之前的日期。没有记录保护的位置以计划中的模具组为初始值;计划开始之前的位置没有模具。从该模具的列表中选择各套模具,点 添加模具 选择模具、各套模具以及承接其投产件数的产品,或点标有该模具名称的 移除模具。已计划投产件数随所选套数和每模出件数变化。空位置在每条臂下合为一行;用该行的 添加模具 选择未受保护的炉次。没有模具的新行不写入记录。更正时至少要保留一个模具;移除最后一个模具后,应用 不可用。用 未运行 记录没有产出的位置,保留其模具,件数为零。受下发记录保护的位置沿用该下发记录的模具组和各套模具。
只有工厂时钟已到下发结束时刻,且没有停机将该行标为无法生产或存在风险时,未报告行才默认选 已运行。该设备日最近一次报告或 实见 录入时,下发结束时刻已到的行,默认选 未报告。其他行默认选 未报告。没有下发记录的未报告行始终默认选 未报告。核对这些选项,并填写每种产品实际的 合格件数。初始合格件数取自投产件数;实测件数不会再乘一次模具合格率。
| 状态 | 填写内容 |
|---|---|
已运行 |
该炉次已运行,填写实际合格件数。 |
部分运行 |
只有部分运行,填写实际生产的合格件数。 |
未运行 |
该炉次未运行,合格件数和不合格件数均为零且不能修改。 |
未报告 |
不保存该炉次的记录;这不表示该炉次未运行。 |
不知道 原因、开始时间 或 结束时间 时,可以留空。选择 已运行 或 部分运行 时,不合格件数 也可以留空。空白不表示零,也不表示某个时间。不合格件不能满足订单或库存需求。
每条臂下保留 未说明,表示不记录该臂上的模具。选择 实见 并勾选日末在臂上的各套模具,或选 实见为空,明确说明臂为空。不会根据计划预选模具:计划中的安装不是实见。记录时刻取该设备日工作时段的结束时刻;工厂时钟更早时,取工厂时钟。该设备日的工作时段开始后,才可选择 实见。该臂当天的记录按时刻列出,每条都有 更正。
当天各项填写完后,点一次 应用。每个已报告行写入一条单炉次记录,包含该行显示的模具组;每条已说明的臂写入一条实见记录。没有下发记录的报告也像下发记录一样保护其位置,检查器显示该设备日由报告保护的炉次数。计划中未受保护的模具,如果在该炉次需要同一套模具,或在同日较早的炉次由另一条臂使用、间隔不足以转移,就会被移除,列入 从计划中移除。合格件数只计入库存一次,替代该位置的预计件数。经过撤回、生成计划、撤销、打开版本或重新打开文件,已报告炉次仍受保护。生产行不记录各套模具的位置;实见记录才记录。
已报告行显示当前有效的记录。点 更正 打开完整的替代记录。单炉次记录仍为单炉次。跨多个炉次的旧报告仍保留整个范围,以原有模具组和每种产品的一个总数为初始值,不会把总数分摊到各炉次。位置由报告保护时,更正 可以改变模具及各套模具,即使该设备日后来已下发,保护来源仍是报告。模具位置记录的 更正 也整条替换该记录。
一次提交每日记录只保存一次文档,并重新开始撤销记录。盘点、交付及其更正也会保存并重新开始撤销记录。撤销和命名版本不会改动生产日志中的事实。下发和撤回的规则见保留命名版本。
停机、结束与更正
选中一个设备日,或展开设备后选中某条臂的当天。在下发和撤回旁点 记录停机。设备停机涵盖所有臂;臂停机时其他臂继续工作。面板列出所选设备或臂当天有效的停机记录。
填写 日期 和 开始时间;时间初始取自工厂时钟。对臂填写 在此炉次之后,表示该炉次及之前的炉次不在停机范围内;不知道时留空。如知道 预计结束 和 原因,一并填写后点 应用。开始时刻不能在未来。工作时段跨午夜时,25:00 表示下一公历日的 01:00,仍记在所选生产日期下。
无法生产用红色实线下划线标出。该炉次落入停机范围,其件数不再计入计划件数。在此处手工放入会被拒绝,并指出对应的停机记录。存在风险用钢蓝色虚线下划线标出。停机尚无确认结束时刻;这些炉次在停机涵盖时段之后,仍计入计划件数。此标记不会使放入指示灯变黄。
设备或臂停机没有确认结束时刻时,涵盖时段截至预计结束;未填预计结束时,截至开始日期工作时段的末尾。之后的炉次存在风险。已报告的炉次没有这两种标记。悬停在标记上可查看对应的停机记录。
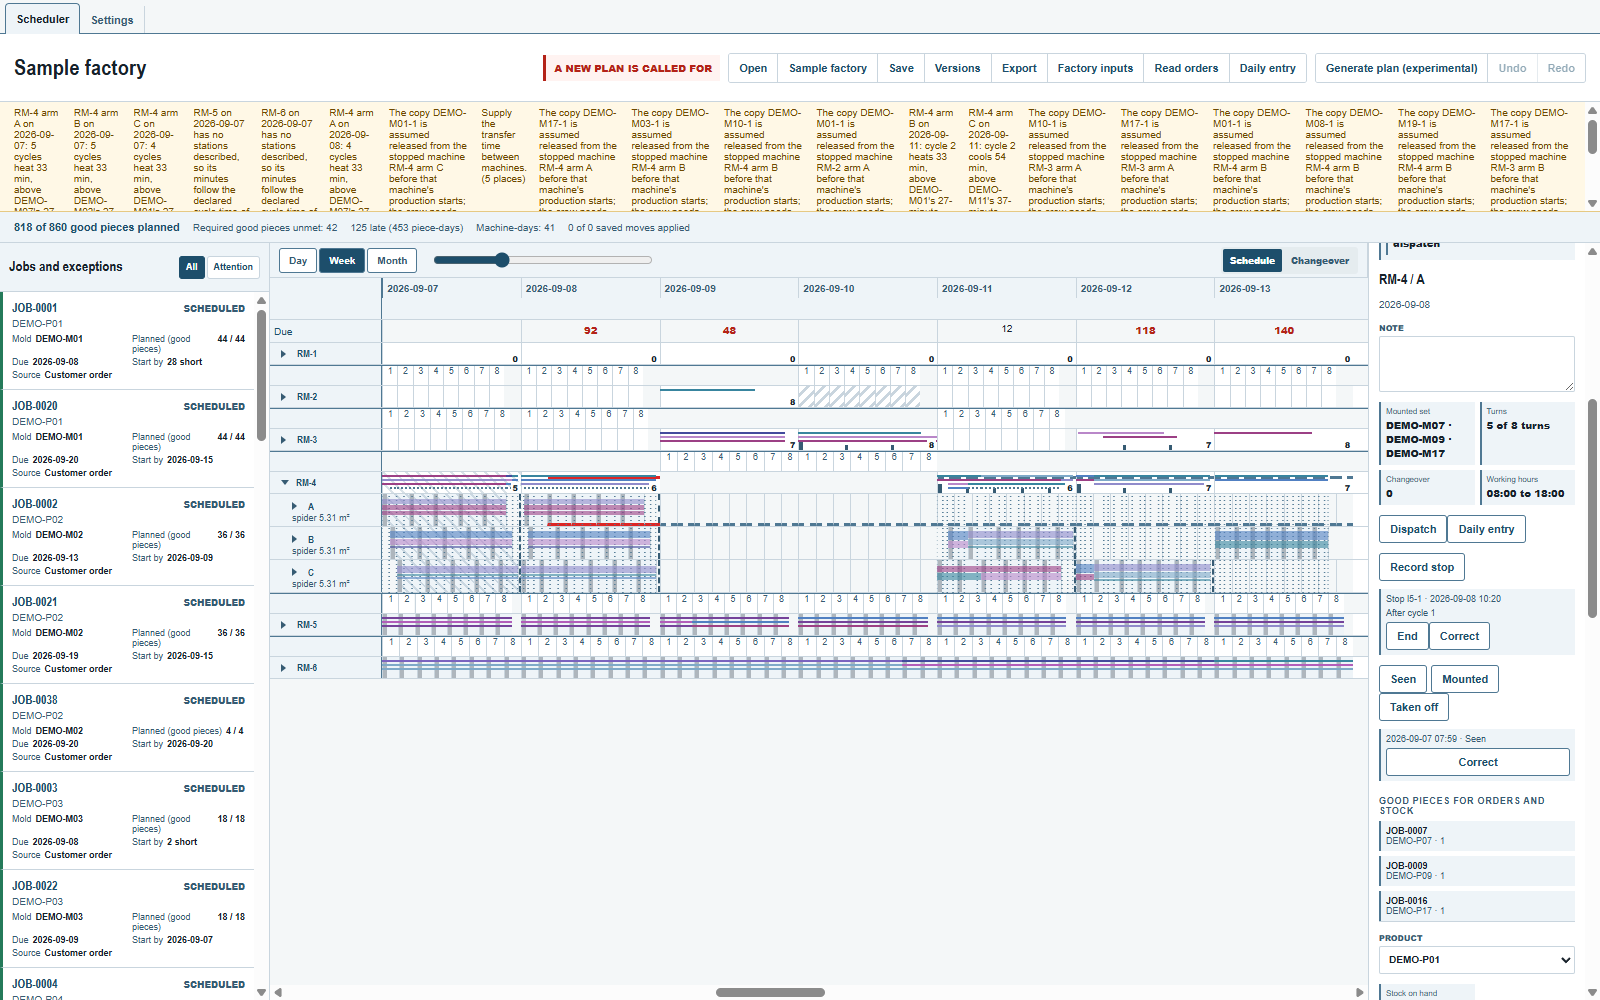
在仍有效且没有确认结束时刻的停机记录上点 结束。确认结束 初始取自工厂时钟;填写实际日期和时间,再点 应用,存在风险的标记便会清除。在确认结束时刻开始的炉次不在停机范围内。点 更正 可整体替换这条停机记录,包括开始时刻、在此炉次之后 的取值和结束时刻。确认结束等于开始时刻时,停机涵盖时段为空。
停机只改变可供件数,不改动其他内容。模具组留在原处,直到排产员移动它们或撤回下发;计划时间和臂持有的模具套数都保持原样。生成计划保留受保护的模具组,不为标为无法生产的空闲炉次排产。停机、结束和更正在需要时保存一条替代记录,并重新开始撤销记录。撤销和打开命名版本都保留生产日志。
要停用一套模具,在 盘点 旁的库存面板选中它生产的产品。模具编号 下每套模具都有 记录停机,并列出工厂时钟当天有效的停机记录。填写日期、开始时间、已知的预计结束和原因;模具停机没有 在此炉次之后。对列出的停机记录使用 结束 或 更正。
模具停机从开始时刻涵盖到确认结束时刻。没有确认结束时,涵盖到 工厂输入 中最后一个设备日的末尾;预计结束仅供显示,不产生存在风险的时段。指定使用这套模具的模具组,其炉次与停机时段相交时标为无法生产,仍保留原来指定的模具。生成计划和新放入的模具组会使用另一套可用模具。
实见、已安装和已卸下
选中一条臂的某一天。停机旁的 实见、已安装 和 已卸下 记录各套模具所在的位置。对话框的日期和时间初始取自工厂时钟。在 模具编号 中选择各套模具,再点 应用。每个编号旁显示最新记录的位置:在某台设备的臂上、已卸下 或 未知。
一条臂的首条记录须为 实见,记录该臂上的全部模具;不选任何模具表示臂为空。已安装 添加所选模具;已卸下 从该臂移除所选模具。这两项都需至少选择一套模具。没有实见记录的臂仍为未知。在另一条臂上实见或安装一套模具,会将其从原臂移除。
面板列出该臂仍有效的记录及其时刻和模具编号。点 更正 打开一条记录,填写完整的更正内容,再点 应用;替代记录提供这一事实。模具位置按最新发生时刻确定,而非录入顺序,因此周一的补录不会覆盖周三的实见记录。
显示的位置按记录的发生时刻变化。排产从该设备不早于该时刻的下一次期初起采用这条记录;在此之前,当天的计划工作保持原样。计划开始日期之前的记录用于确定首日期初状态。计划自身的安装结果延续到后续日期。生成计划、下发和计划中的拆卸都不会记录模具的实际位置;每日记录中的生产行也不记录这一位置。
与已下发计划的比较
每次下发都会记录全厂各订单和库存策略的必需但未满足件数、必需但逾期件数和逾期合格件数×天数,只限这三项中有非零值的订单和库存策略。记录的是当时甘特图上的数字,包括已接受的短缺。比较以日志顺序中最后一次仍有效的下发为准。已撤回的下发不作为比较依据,即使其中部分炉次仍受保护。没有有效下发时,不显示比较结果。
有比较依据时,检查器就会显示一条结果,即使什么都没选中:
在允许偏差内:没有订单或库存策略在这三项数字上变差,也没有需要靠缩短模具段来消除的多余炉次。需要新的生产计划:至少一张订单或一条库存策略变差,或者能通过缩短未受保护的模具段消除多余件数。变差的订单和库存策略会列出缺少的合格件数、交期,以及当前数量与下发时的数量。紧急:订单的最少数量或安全库存未满足,晚于交期才能产出的必需件数也算在内。只是低于库存策略下限、而安全库存仍满足时,不算紧急。
一张订单的改善不能掩盖另一张订单的变差。同样的件数晚一天产出也算变差。只有期望件数短缺,不会要求新计划。下发时已经短缺的计划,只要没有任何数字变差,仍可在允许偏差内。
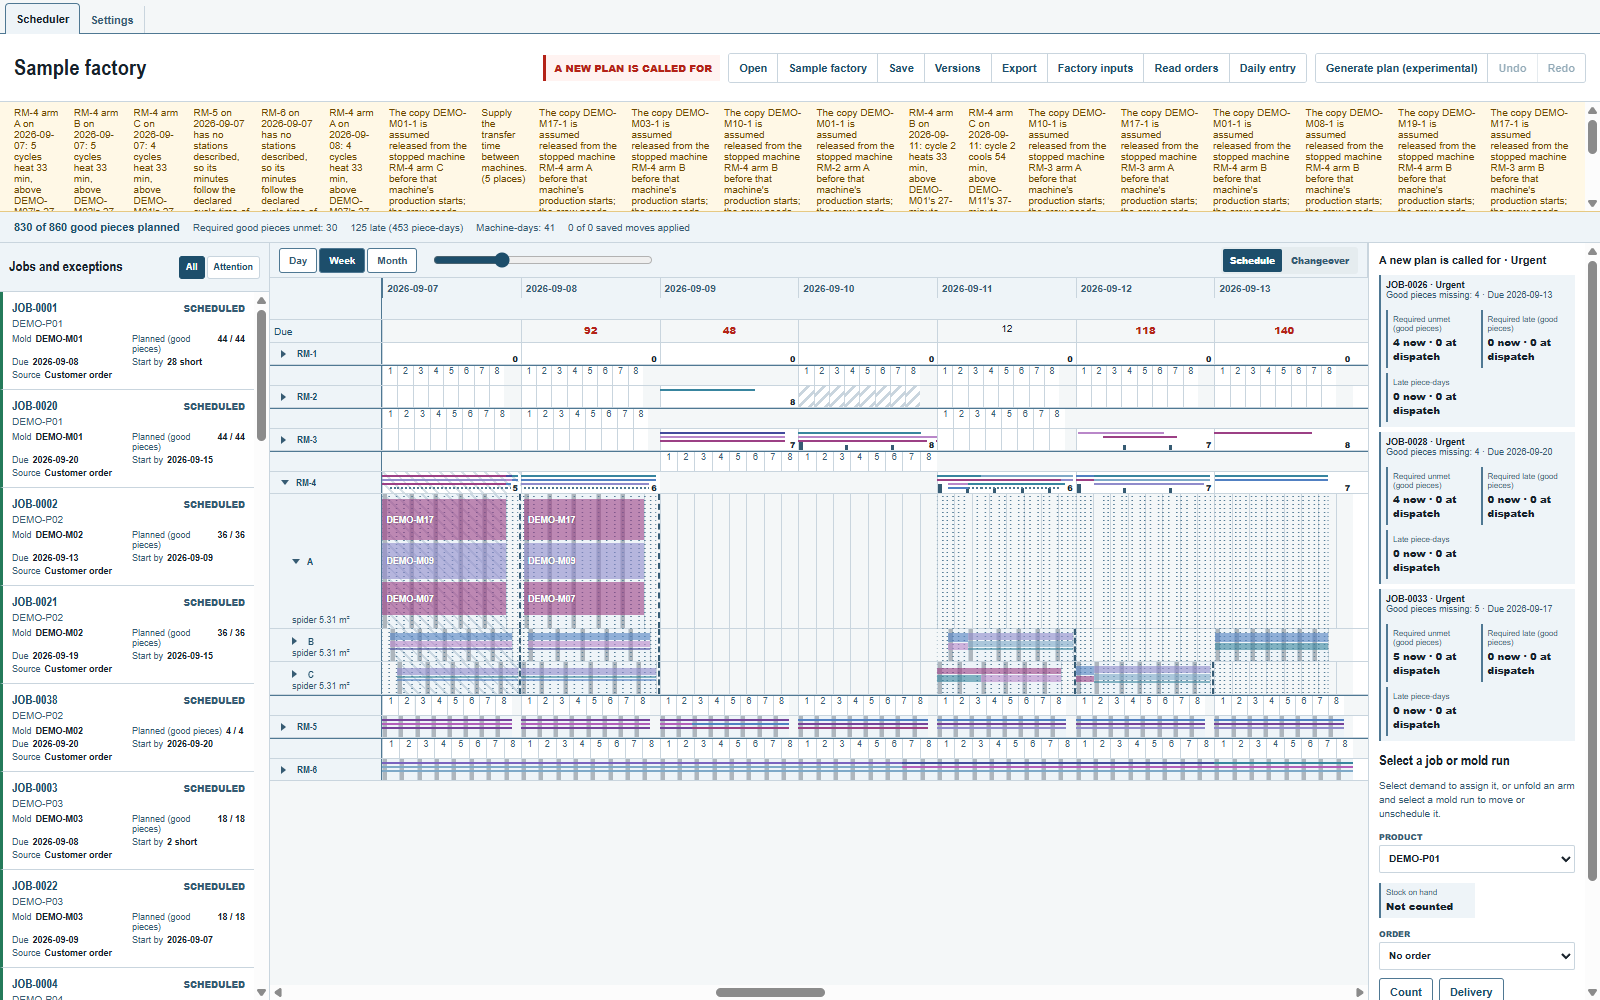
多余(合格件)按产品列出。如果移除该产品最靠后的未受保护计划炉次,不会使任何订单或库存策略的必需但未满足件数或逾期件数变差,可缩短的模具段就会指出该炉次所在的模具段,标明模具、日期、设备、臂和炉次范围。同一炉还带有其他产品的必需件数时,不能这样移除。已计入盘点的生产和开始日期之前的生产不能缩短。没有这样的炉次时,多余件数仍会列出,但不要求任何处理;仅有多余件数也不算紧急。
比较只读取计划,不提供操作,也不改动任何模具组。是编辑、生成计划还是再次下发,由计划员决定。
意见和问题
软件的规则是我们对物理条件的理解;你的工厂比我们清楚的地方,改的是软件。