智火滚塑排产手册 › 从这里开始
第一次看计划
对应 智火滚塑排产 0.3.3 · 核对于 2026-10-16 D5
花十分钟,跟着示例工厂看懂:计划行、三种时间跨度、一台设备的各阶段、一个模具段和一炉。后面每一页都从这里开始。示例用的是试用版工作簿里的 24 个模具,每种一套,排在示例工厂的六台设备上。
1. 计划行和没排上的活
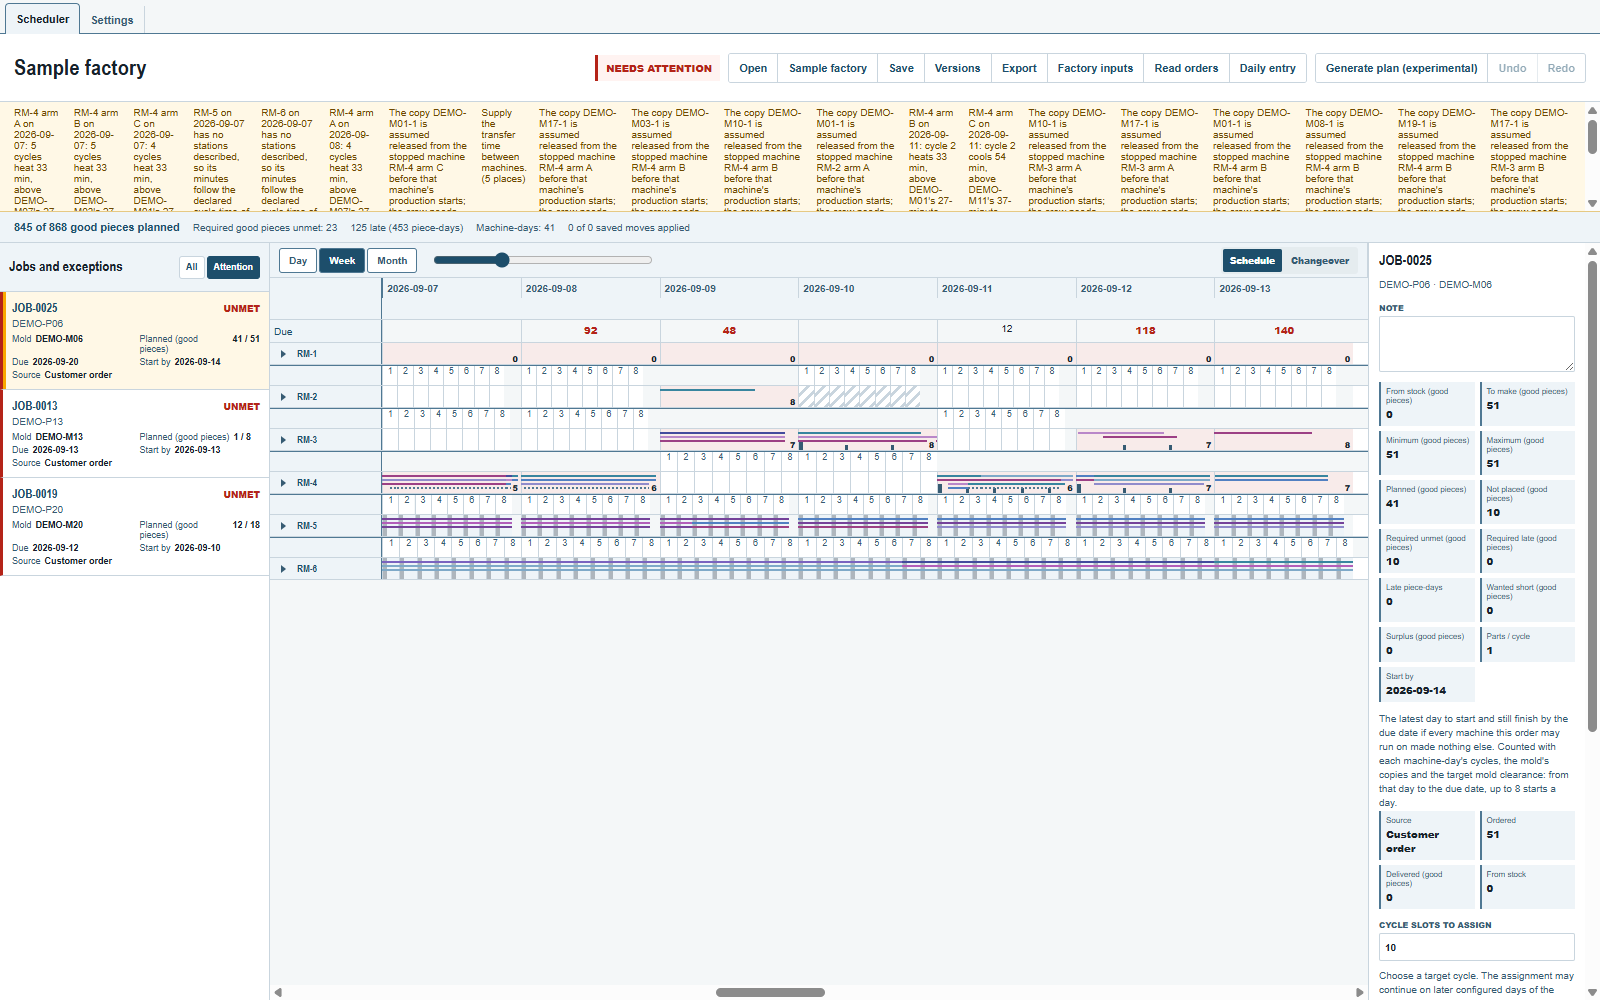
甘特图上方,示例工厂写着 已计划 845 / 868 件合格件。这是已计划的件数,不是已完成的产量。同一行还有 23 件必需合格件未满足、125 件逾期(453 件·天) 和 41 个设备日。一个设备日就是一台设备的一天;这个数只算计划用到的设备日,不含设备闲置的日子和示例工厂的关闭日。
点 订单与异常 旁的 需处理。剩下三张示例订单:JOB-0025,51 件合格件中已排 41 件;JOB-0013,8 件中已排 1 件;JOB-0019,18 件中已排 12 件。三张都不是异常:各自的模具只有一套,两周内再没有炉次可排给它,所以不够。点 JOB-0025,右边显示它的待生产、已计划和未排入件数。点 全部 回到完整列表,按 Esc 取消选择。
2. 周、日、月
点 RM-4 旁的箭头,显示臂 A、B、C。这个示例里每条臂同时装三个模具。试一下甘特图上方的三个快捷按钮:
| 控件 | 看到的内容 |
|---|---|
周 |
一周的工作日期,看每条臂上一直装着哪些模具。 |
日 |
某一天的工作时段,空间够时逐炉画出。 |
月 |
一个月的日历。示例计划两周范围以外的日期为空白。 |
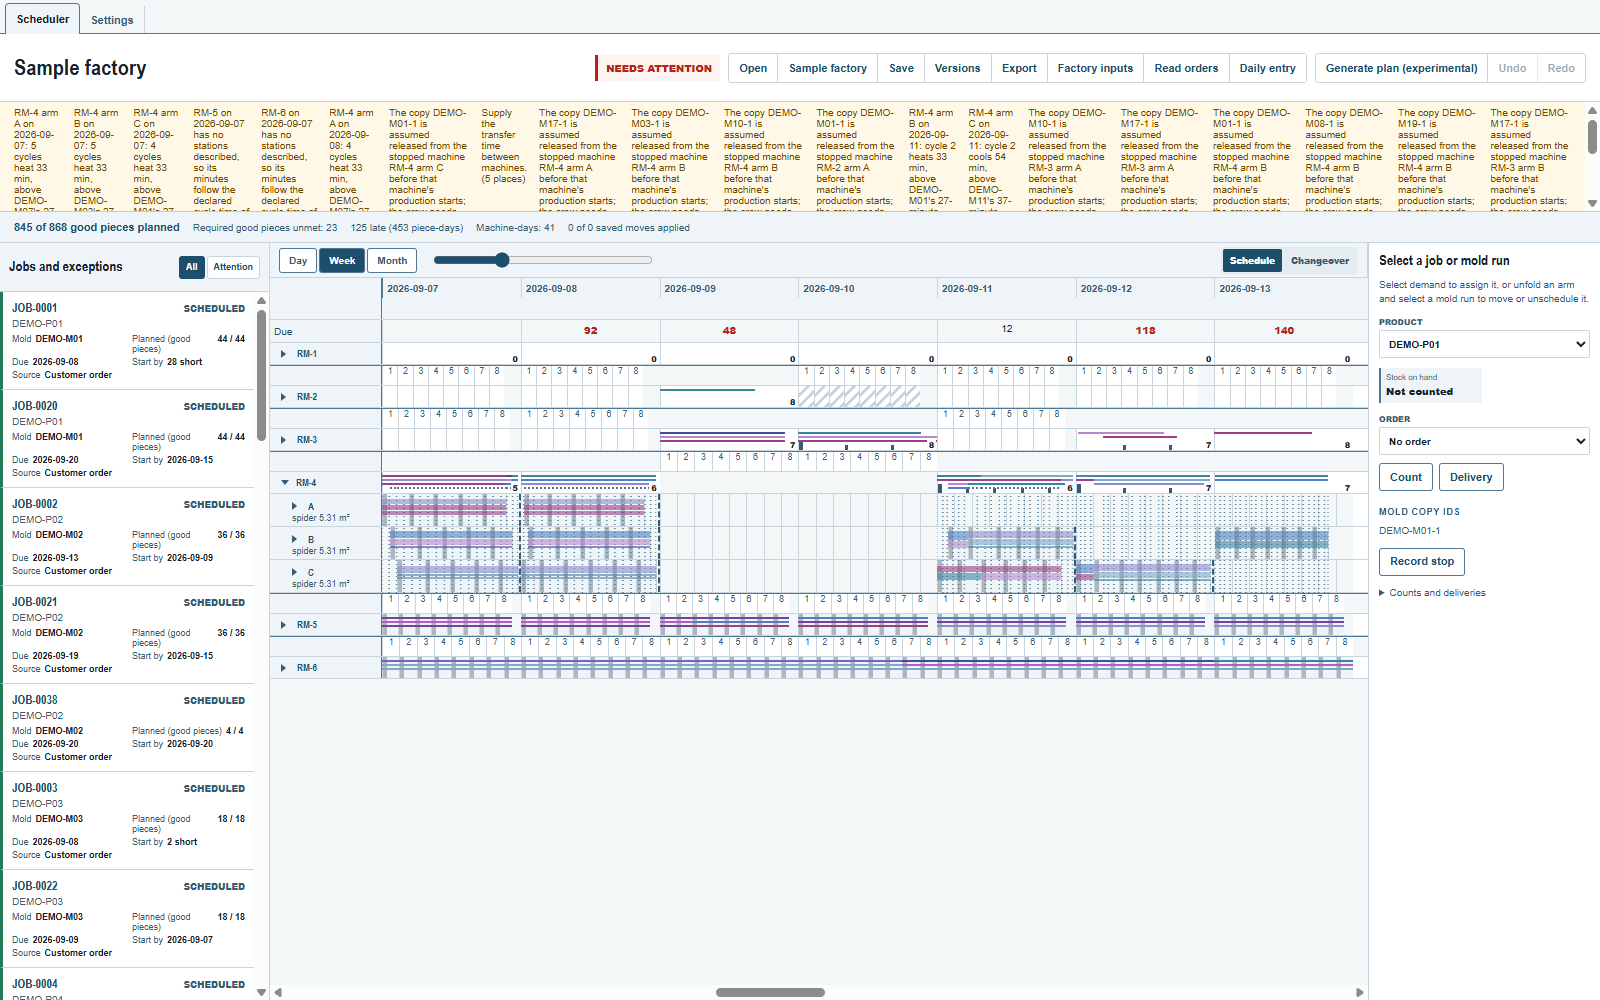
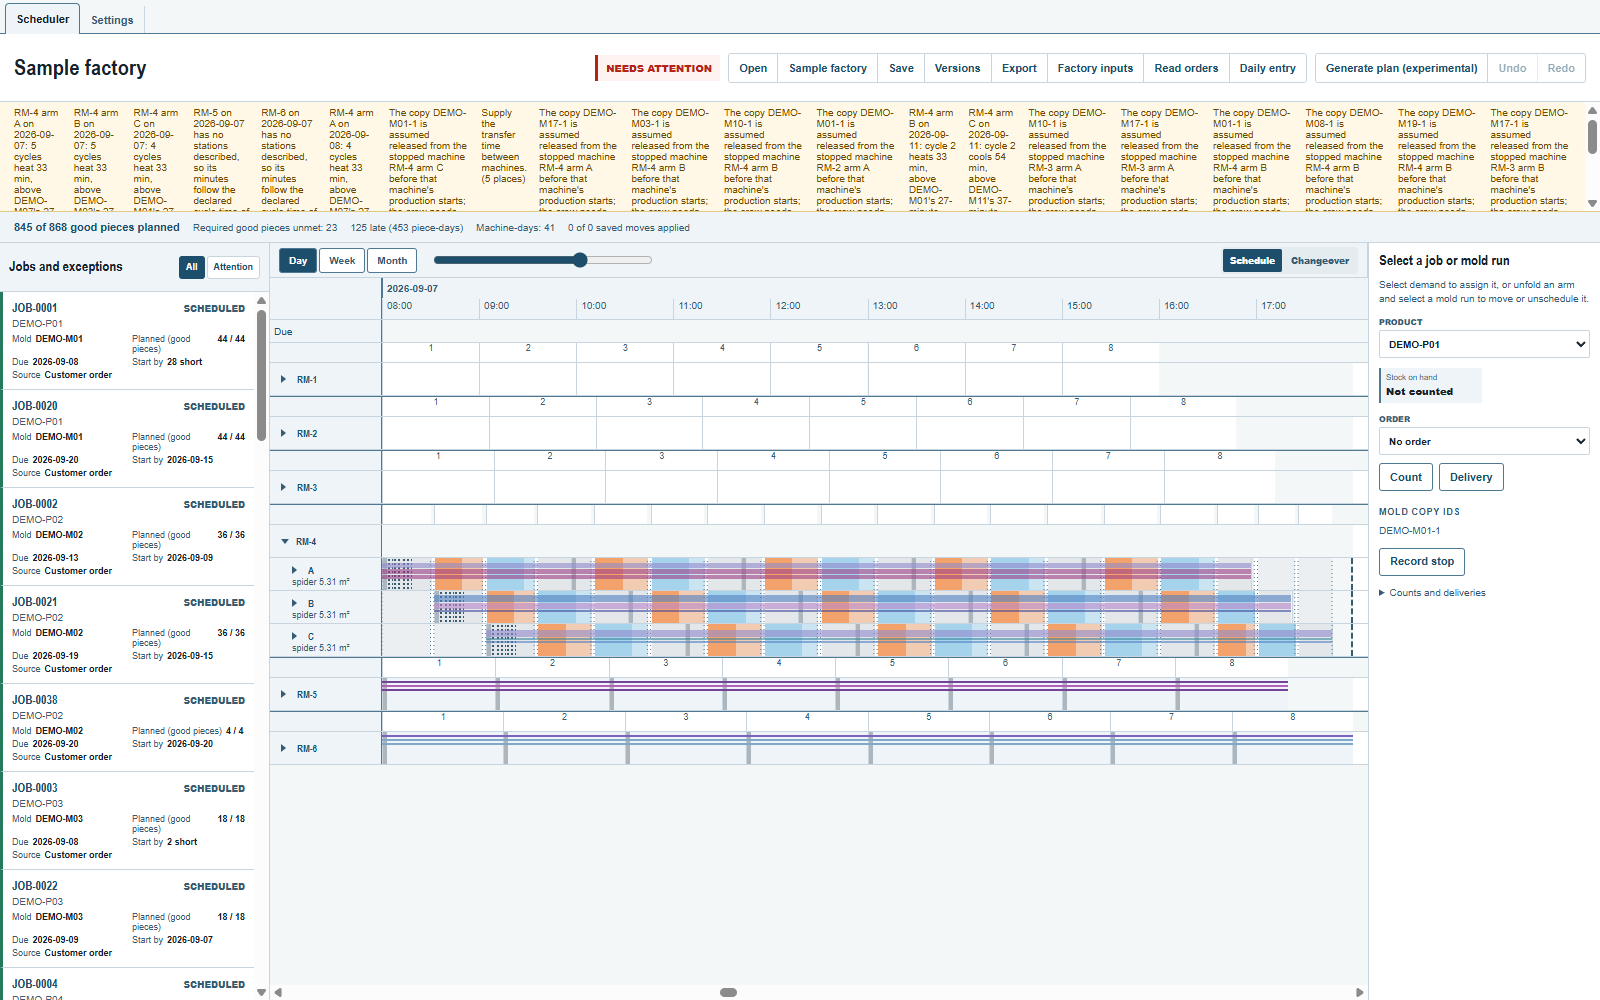
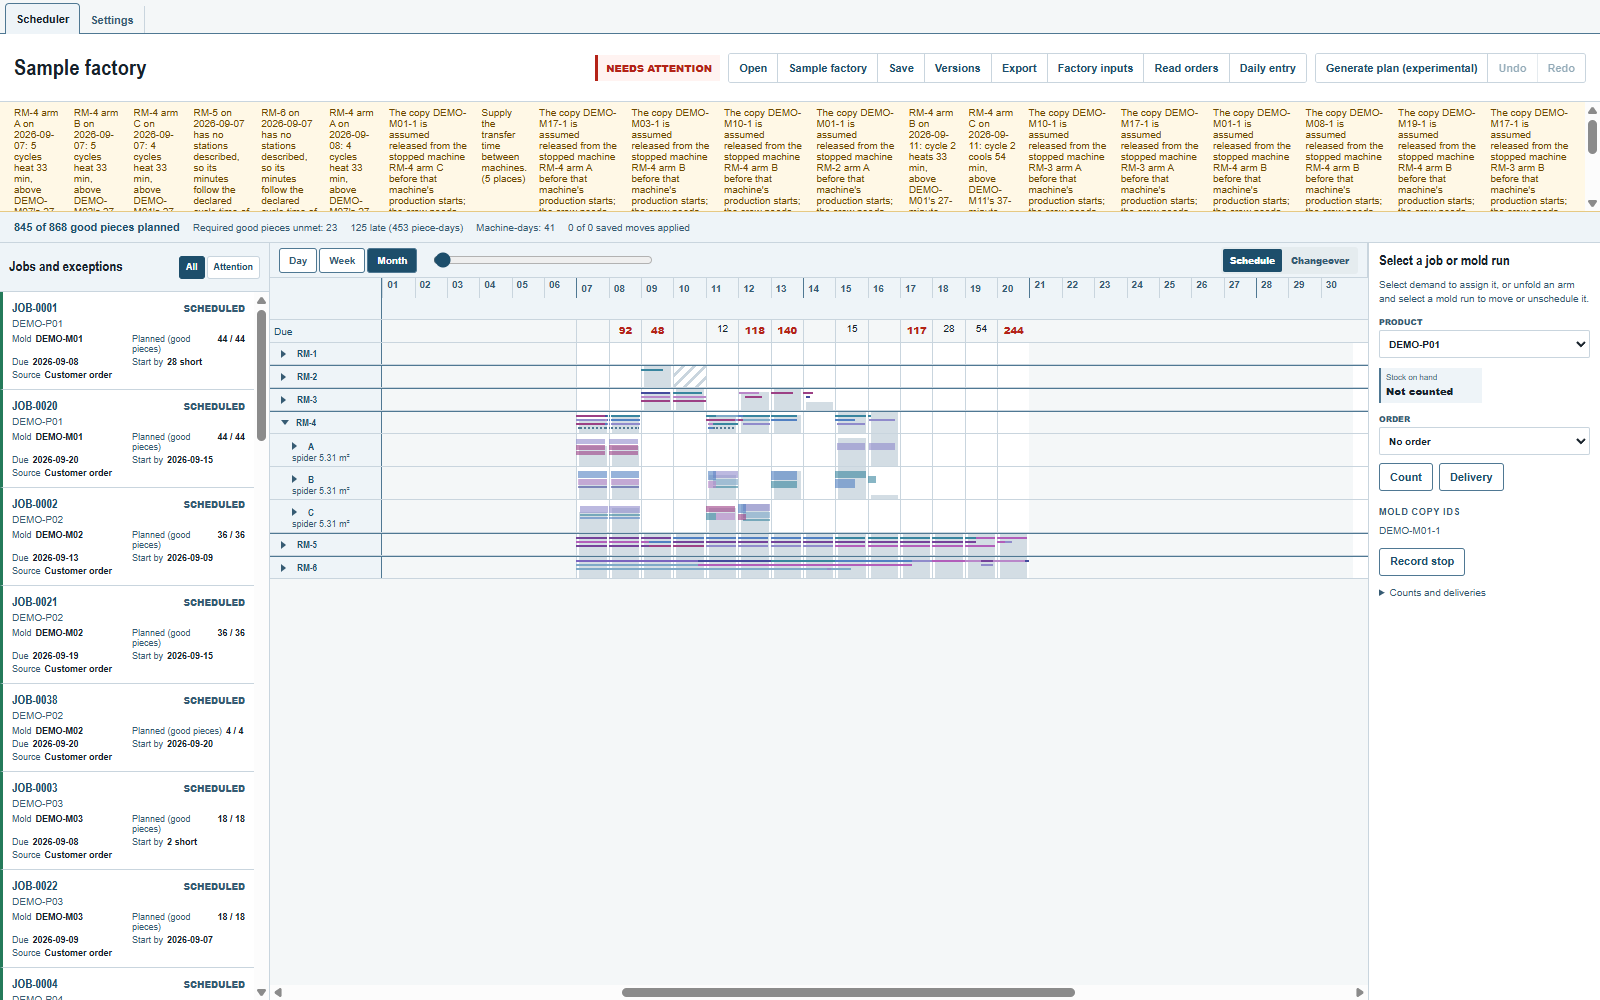
这是同一张甘特图上的三个快捷按钮。缩放只改变能读到多少细节,计划不变。要回到某一天,双击它的日期框,或把焦点移到日期框上再按 Enter:甘特图就打开那一天并展开该设备。
3. 六小时,进烘箱的顺序
回到 日 视图的 9 月 7 日,展开 RM-4。把滑块向右拖,直到标尺覆盖大约 08:00 到 14:00。这个跨度下,三个快捷按钮都不高亮;标尺最后一个标注的刻度是 13:30。时间、设备、臂和炉次列出所有缩放和平移的办法。
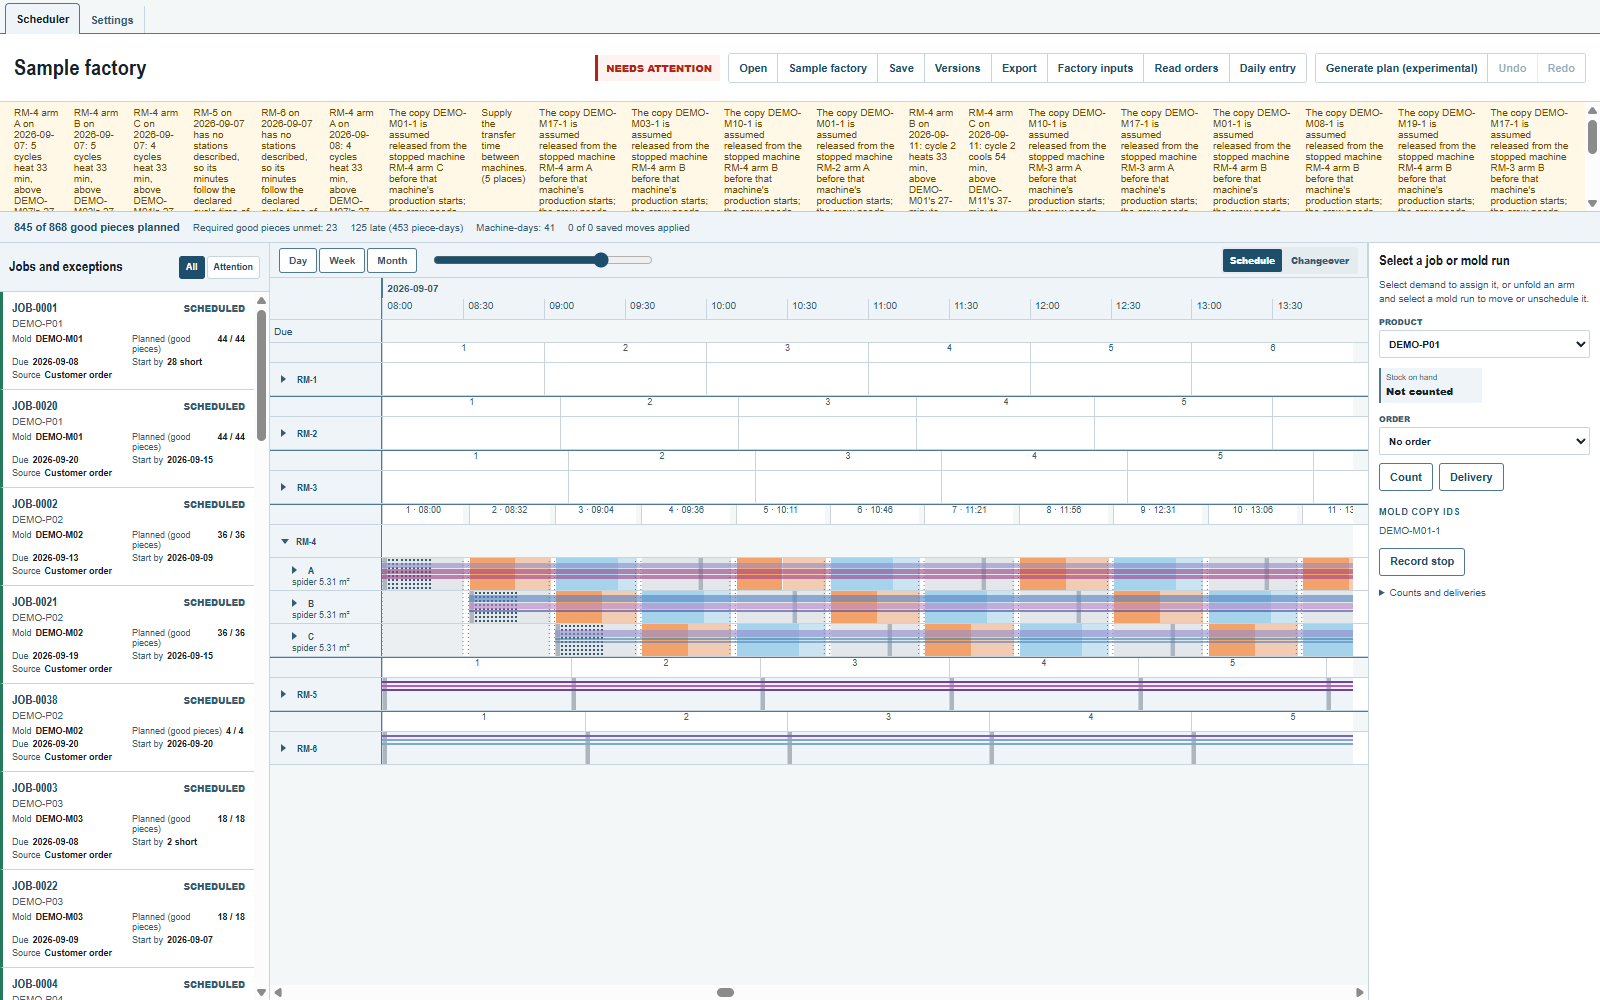
第一段加热:臂 A 从 08:32 开始,B 从 09:04,C 从 09:36。把鼠标停在橙色条上,可以看到 加热、起止时间和时长。浅蓝色是冷却;灰色是装卸工位的工作,装模或拆模用点纹标出。三条臂一起在工位之间移动,但每次停靠做的事不同;浅色尾段表示这条臂在等其他臂。
4. 模具段
在 日 视图回到 9 月 7 日,RM-4 保持展开,再展开它的臂 A。臂行会扩到模盘的尺寸,臂上的模具 DEMO-M07、DEMO-M09 和 DEMO-M17 各是一条彩色色带,上面写着名称。鼠标停在色带上,可以看到是哪个模具、排在哪几炉。
不按 Ctrl,单击第 1 炉处的 DEMO-M09 色带,选中一个模具段。检查器显示模具、设备和臂。单击一个模具段,会选中从这一炉到它当天结束的部分,连同它显示的每一套:这里是第 1 到第 5 炉,起始炉次 和 结束炉次 写的就是这两个数,上方是这个模具段的起止时间 08:00 – 16:57。
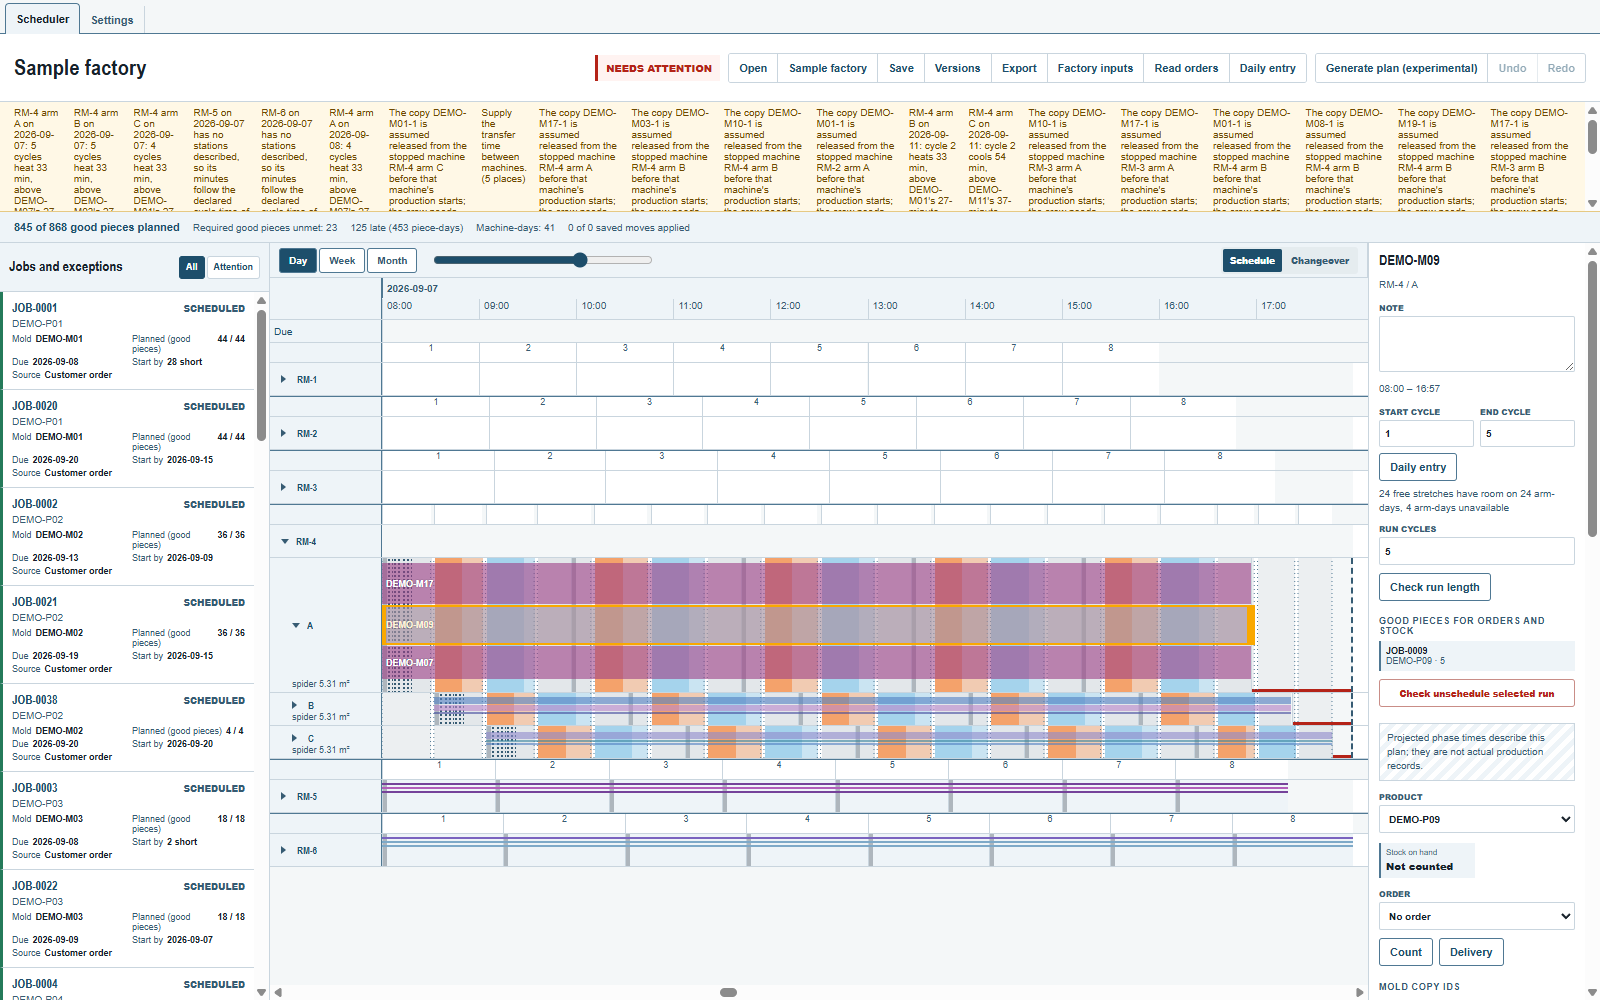
色带的高度是模具在模盘上占的空间,装两套就是两倍高;数量 ×2 写在名称后面,套数 里也能改少。这个示例的每个模具都只有一套。选中的几套一起移动,撤销时只算一步;放不下全部几套时,整个移动都会被拒绝。
5. 一炉及其时间
按 Esc,RM-4 保持展开,回到 9 月 7 日约六小时的时间范围。按住 Ctrl 点臂 A 的第一炉。
检查器显示 产能范围:日期、设备、臂、炉次号和时间,这一炉是 08:00 – 09:57。下面是当天的工作时间 08:00 至 18:00、时间状态 冲突,以及推算用的工艺参数(默认值)。
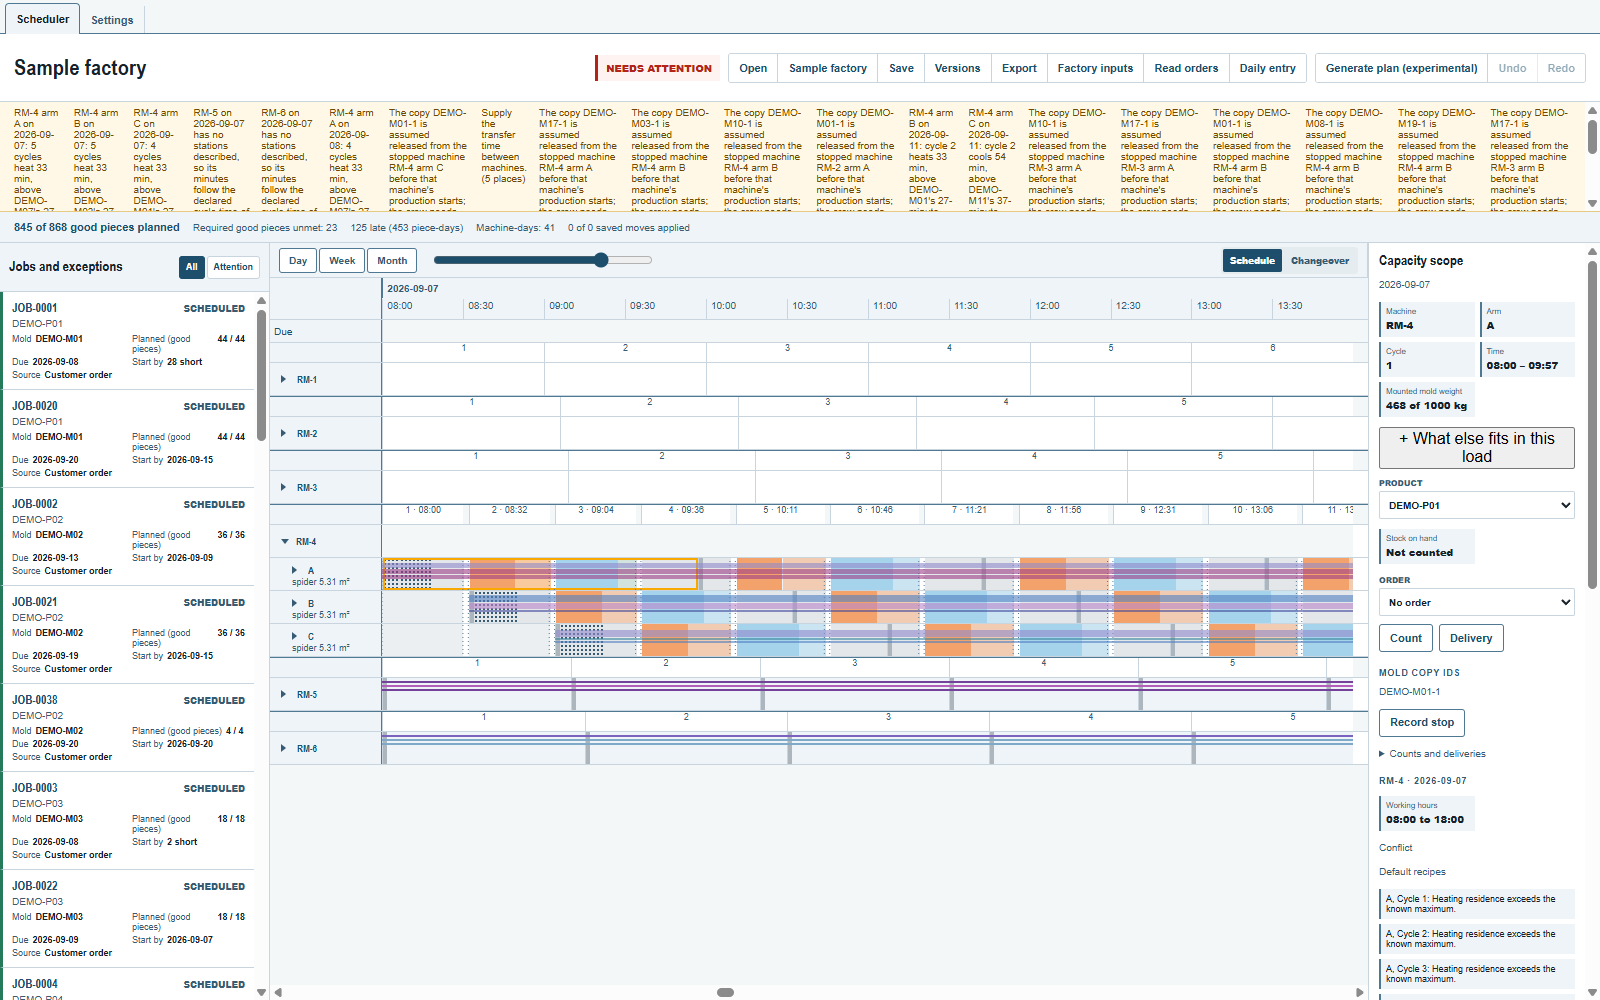
除了时间,状态下面那几句话也要读。当天 RM-4 三条臂的每一炉都写着 加热停留时间超过已知上限:每条臂的三个模具随转塔一起转动,一条臂在烘箱里等其他臂,停留时间超过了示例工厂默认加热工艺参数允许的时长。另一组句子说明流水线全满时每一炉要多少分钟,与设备标称的 75 分钟对照。示例工厂允许的最短和最长工艺时间是默认值,不是实测值。排出来的计划不能证明当天的时间安排可行;阶段和时间说明每个状态的含义。
接下来读什么
- 移动一炉,再撤销、保留命名版本、保存并重新打开计划和导出一个设备日或一周接着往下看。
- “看懂甘特图”一章解释了示例里看到的内容。
意见和问题
软件的规则是我们对物理条件的理解;你的工厂比我们清楚的地方,改的是软件。